


Wie werden Titan - Stahlverkleidungsplatten erzeugt?
Aug 21, 2025
Eine Nachricht hinterlassen
Wie werden Titan - Stahlverkleidungsplatten erzeugt?
Der Produktionsprozess für Titan - Stahl explosive verkleidete Platten verwendet die hohe - Druckschockwelle, die durch explosive Detonation erzeugt wird, um die Titan- und Stahlplatten sofort plastisch zu verformen, wodurch eine metallurgische Bindung erreicht wird. Die Hauptschritte sind wie folgt:
1. Materialauswahl
Common Titanium - Stahlverkleidetplatten kombinieren typischerweise die folgenden Noten von Titan und Stahl: Gr1, Gr1 und Gr12, drei Titanklassen mit hoher Dehnung, 304, 316L, Q235 und anderen Stahlstufen.
2. Grundmaterial und Verbundmaterialzubereitung
- Nach Auswahl der entsprechenden Basisstahlplatte und der zusammengesetzten Titanplatte müssen sie auf die angegebenen Abmessungen geschnitten werden.
- Die Bindungsoberflächen der beiden Platten werden so behandelt, dass Öl, Oxidschichten und Rost entfernen. Mechanisches Polieren oder chemische Reinigung wird typischerweise verwendet, um eine saubere, raue Oberfläche zu gewährleisten und den Bindungseffekt zu verbessern. Das Folgende ist eine detaillierte Erklärung mit 304 Stahl- und Gr1 -Titanplatten als Beispiele: Verwenden Sie für die 304 -Stahlplattenoberfläche mechanisches Mahlen (z. B. ein Schleifrad oder Drahtbürste), um Skalierung und Rost zu entfernen. Verwenden Sie bei Bedarf die Wahl (eine Mischung aus Salpetersäure und Hydrofluorsäure), um Restverletzungen zu entfernen. Die endgültige Oberflächenrauheit sollte innerhalb von RA 3,2–6,3 μm kontrolliert werden, um die Bindungsfläche zu erhöhen.
Für die Gr1 -Titan -Platten -Paarungsoberfläche: Entfernen Sie den Oxidfilm (Titanoxidfilme sind dichter). Typischerweise wird Sandpapier verwendet, um einen metallischen Glanz oder eine chemische Ätzung (eine Lösung von Hydrofluorsäure und Salpetersäure) freizulegen, um die Oberfläche leicht zu ätzen, um eine aktive raue Oberfläche zu erzeugen.
- Nach der Behandlung spülen Sie mit wasserfreiem Ethanol, um Öl zu entfernen, und zu verhindern, dass Verunreinigungen die Bindung stören.
- Plattennivellierung: Wenn die Platten verzerrt sind, steigen Sie vor - (wie mit einer Presse), um einen Parallelitätsfehler von weniger als oder gleich 0,5 mm/m zwischen den beiden Platten während der Lamination zu gewährleisten, um lokale Lücken zu vermeiden, die eine schlechte Bindung verursachen können.
3.. Montage- und Freigabeeinstellung
Platzierungsmethode: Legen Sie die Stahlplatte (Substrat) flach auf ein starres Fundament (z. B. eine Beton- oder Stahlplattform) mit einem Gummischkissen darunter. Platzieren Sie die Titanplatte (zusammengesetzt) parallel zur Stahlplatte.

- Clearance-Einstellung: Lassen Sie einen 1,5-3 mm-Lücken zwischen den beiden Platten (Einstellen Sie nach der Plattendicke; Je dicker die Platte ist, desto größer ist der Spalt). Verwenden Sie Metallscheiben (z. B. Kupferscheiben), um eine einheitliche Lücke zu stützen und zu gewährleisten. Eine zu kleine Lücke kann zu unzureichender Kollisionsenergie führen, während eine zu große Lücke zu einer zu übermäßigen Verformung der Titanplatte führen kann.
- Kantenfixierung: Verwenden Sie Weichstahlschweißstangen, um die Kanten der Platten (mit den Schweißpunkten von der Gelenkfläche) zu erkennen, um die Verschiebung des Verbundwerkstoffs während der Explosion zu verhindern.
4. Explosive Auswahl und Platzierung
- Explosivtyp: Low - Detonation - Geschwindigkeitssprengstoffe (wie Emulsionssprengstoffe oder Explosivstoffe am Ammoniumnitrat) werden bevorzugt, wobei eine Detonationsgeschwindigkeit von 2000-3500 m/s bevorzugt wird. GR1-Titan hat eine geringe Festigkeit und erfordert eine mäßige Energie, um Verspritzung zu vermeiden. Dicke von ungefähr 8-10 mm). Die Sprengstoffe sollten gleichmäßig verlegt werden, und die Kanten können angemessen verdünnt werden, um die Spannungskonzentration an den Rändern zu vermeiden.
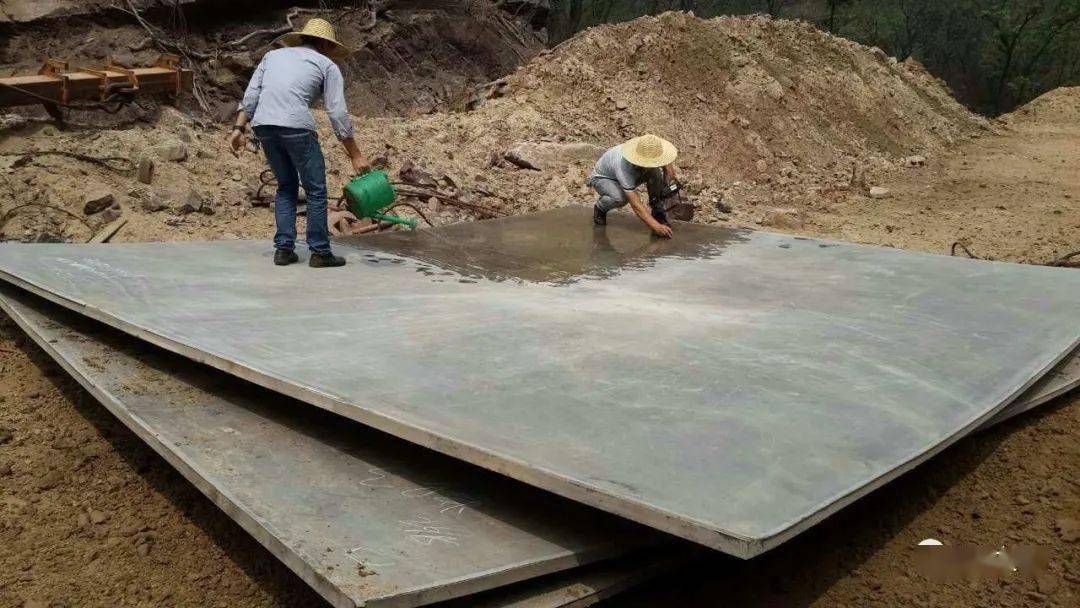
- Detonationsmethode: Verwenden Sie eine zentrale Detonation oder mehrere gleichzeitige Detonationen, um sicherzustellen, dass die Stoßwelle gleichmäßig auf der Oberfläche der Gr1 -Titan -Platte wirkt und lokalisierte ungleichmäßige Spannung vermieden wird.
5. Detonation und Bindung
- Die Sprengstoff werden unter Verwendung eines initiierenden Geräts wie einem Detonator detoniert. Der Sprengstoff setzt sofort Energie frei und erzeugt eine hohe - Druckschockwelle (Drücke, die mehrere tausend MPa erreichen), was die Gr1-Platte mit einer Geschwindigkeit von 200-500 m/s in Richtung Stahlplatte treibt.
{- Wenn die beiden Platten mit hoher Geschwindigkeit kollidieren, werden die Metalle an der Kontaktfläche einer momentanen plastischen Verformung und einem teilweisen Schmelzen (Temperaturen von 1000-1500 Grad) unterzogen, was einen Metallstrahl bildet, der die Oberflächenverunreinigungen abweist. Letztendlich erreichen die beiden Metalle eine metallurgische Bindung unter hoher Temperatur und Druck.
6. Post - Verarbeitung
- Reinigung und Nivellierung: Entfernen Sie alle explosiven Trümmer von der Oberfläche. Wenn die zusammengesetzte Platte leicht deformiert ist, werden kalt - sie unter Verwendung einer Presse (um eine hohe - Temperaturbehandlung zu vermeiden, die die Eigenschaften des Gr1 -Titans beeinflusst).
- Qualitätsinspektion:
- Ultraschalluntersuchungen: Überprüfen Sie das Verbindungsverhältnis, das größer oder gleich 98%sein muss. Kontinuierliche, ungebundene Gebiete sind nicht gestattet.
- mechanische Eigenschaften Tests: Proben werden entnommen, um die Schalenstärke (typischerweise größer oder gleich 150 MPa) zu testen, um sicherzustellen, dass die Bindungsstärke dem Standard entspricht.
Oder
Durch diese detaillierte Erklärung des Produktionsprozesses können Sie unsere Fachkenntnisse und Produktionsfähigkeiten zu schätzen wissen. Wenn Sie kaufen möchtenTitan -StahlverbundplattenBitte besuchen Sie unsere Produktseite für bestimmte Spezifikationen oder E -Mails:krystal@yuanzekai.comum Ihre Anforderungen zu besprechen
Anfrage senden